品质体系
豪帮高科的品质管控由三部分构成:通过 ISO9001:2015 与 IATF16949:2016 认证的质量管理体系、覆盖 SPI 与 AOI 与 X-RAY 的过程检测手段,以及由 Lot trace 批次追溯与 OBO 个片追溯系统构成的全流程追溯能力。
生产基地概况
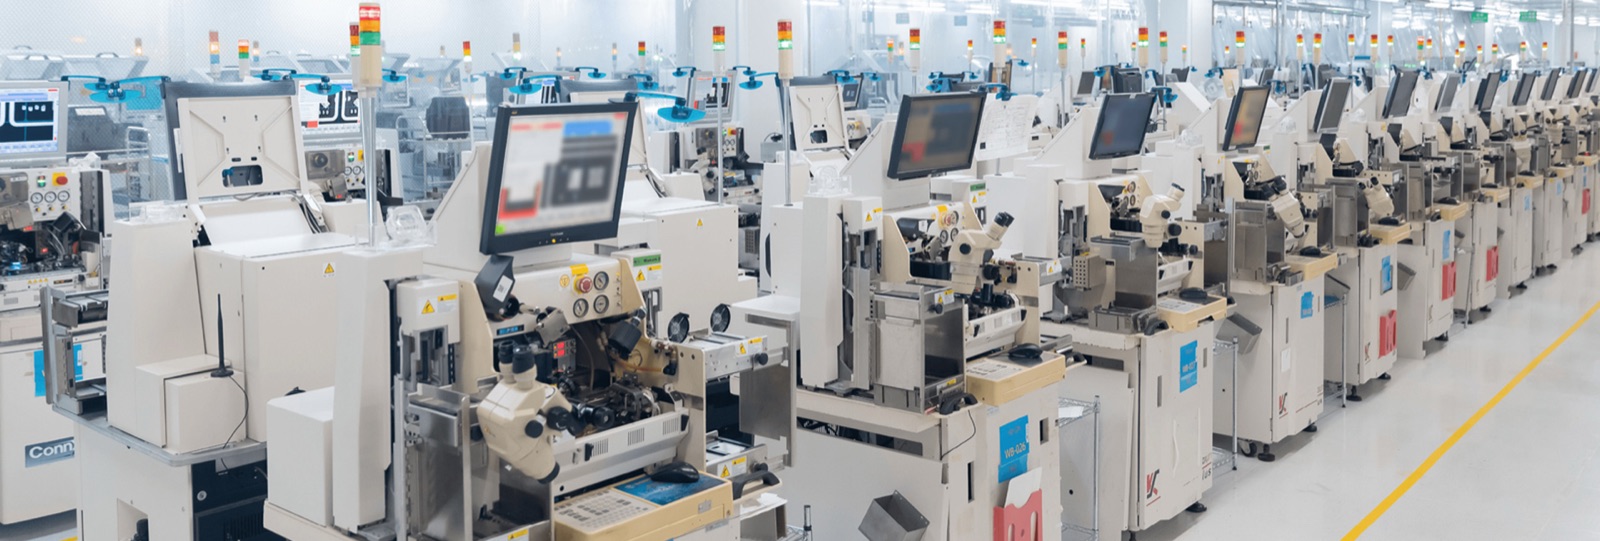
两大生产基地分别位于江苏无锡工厂、浙江平湖工厂,配置 400 余套智能生产设施,覆盖百级与千级无尘车间。核心工序(SMT、DIP、IC 封装、MEMS 传感器封测)均已接入 ERP 与 MES 系统,实现生产数据的全流程数字化管理。
体系认证
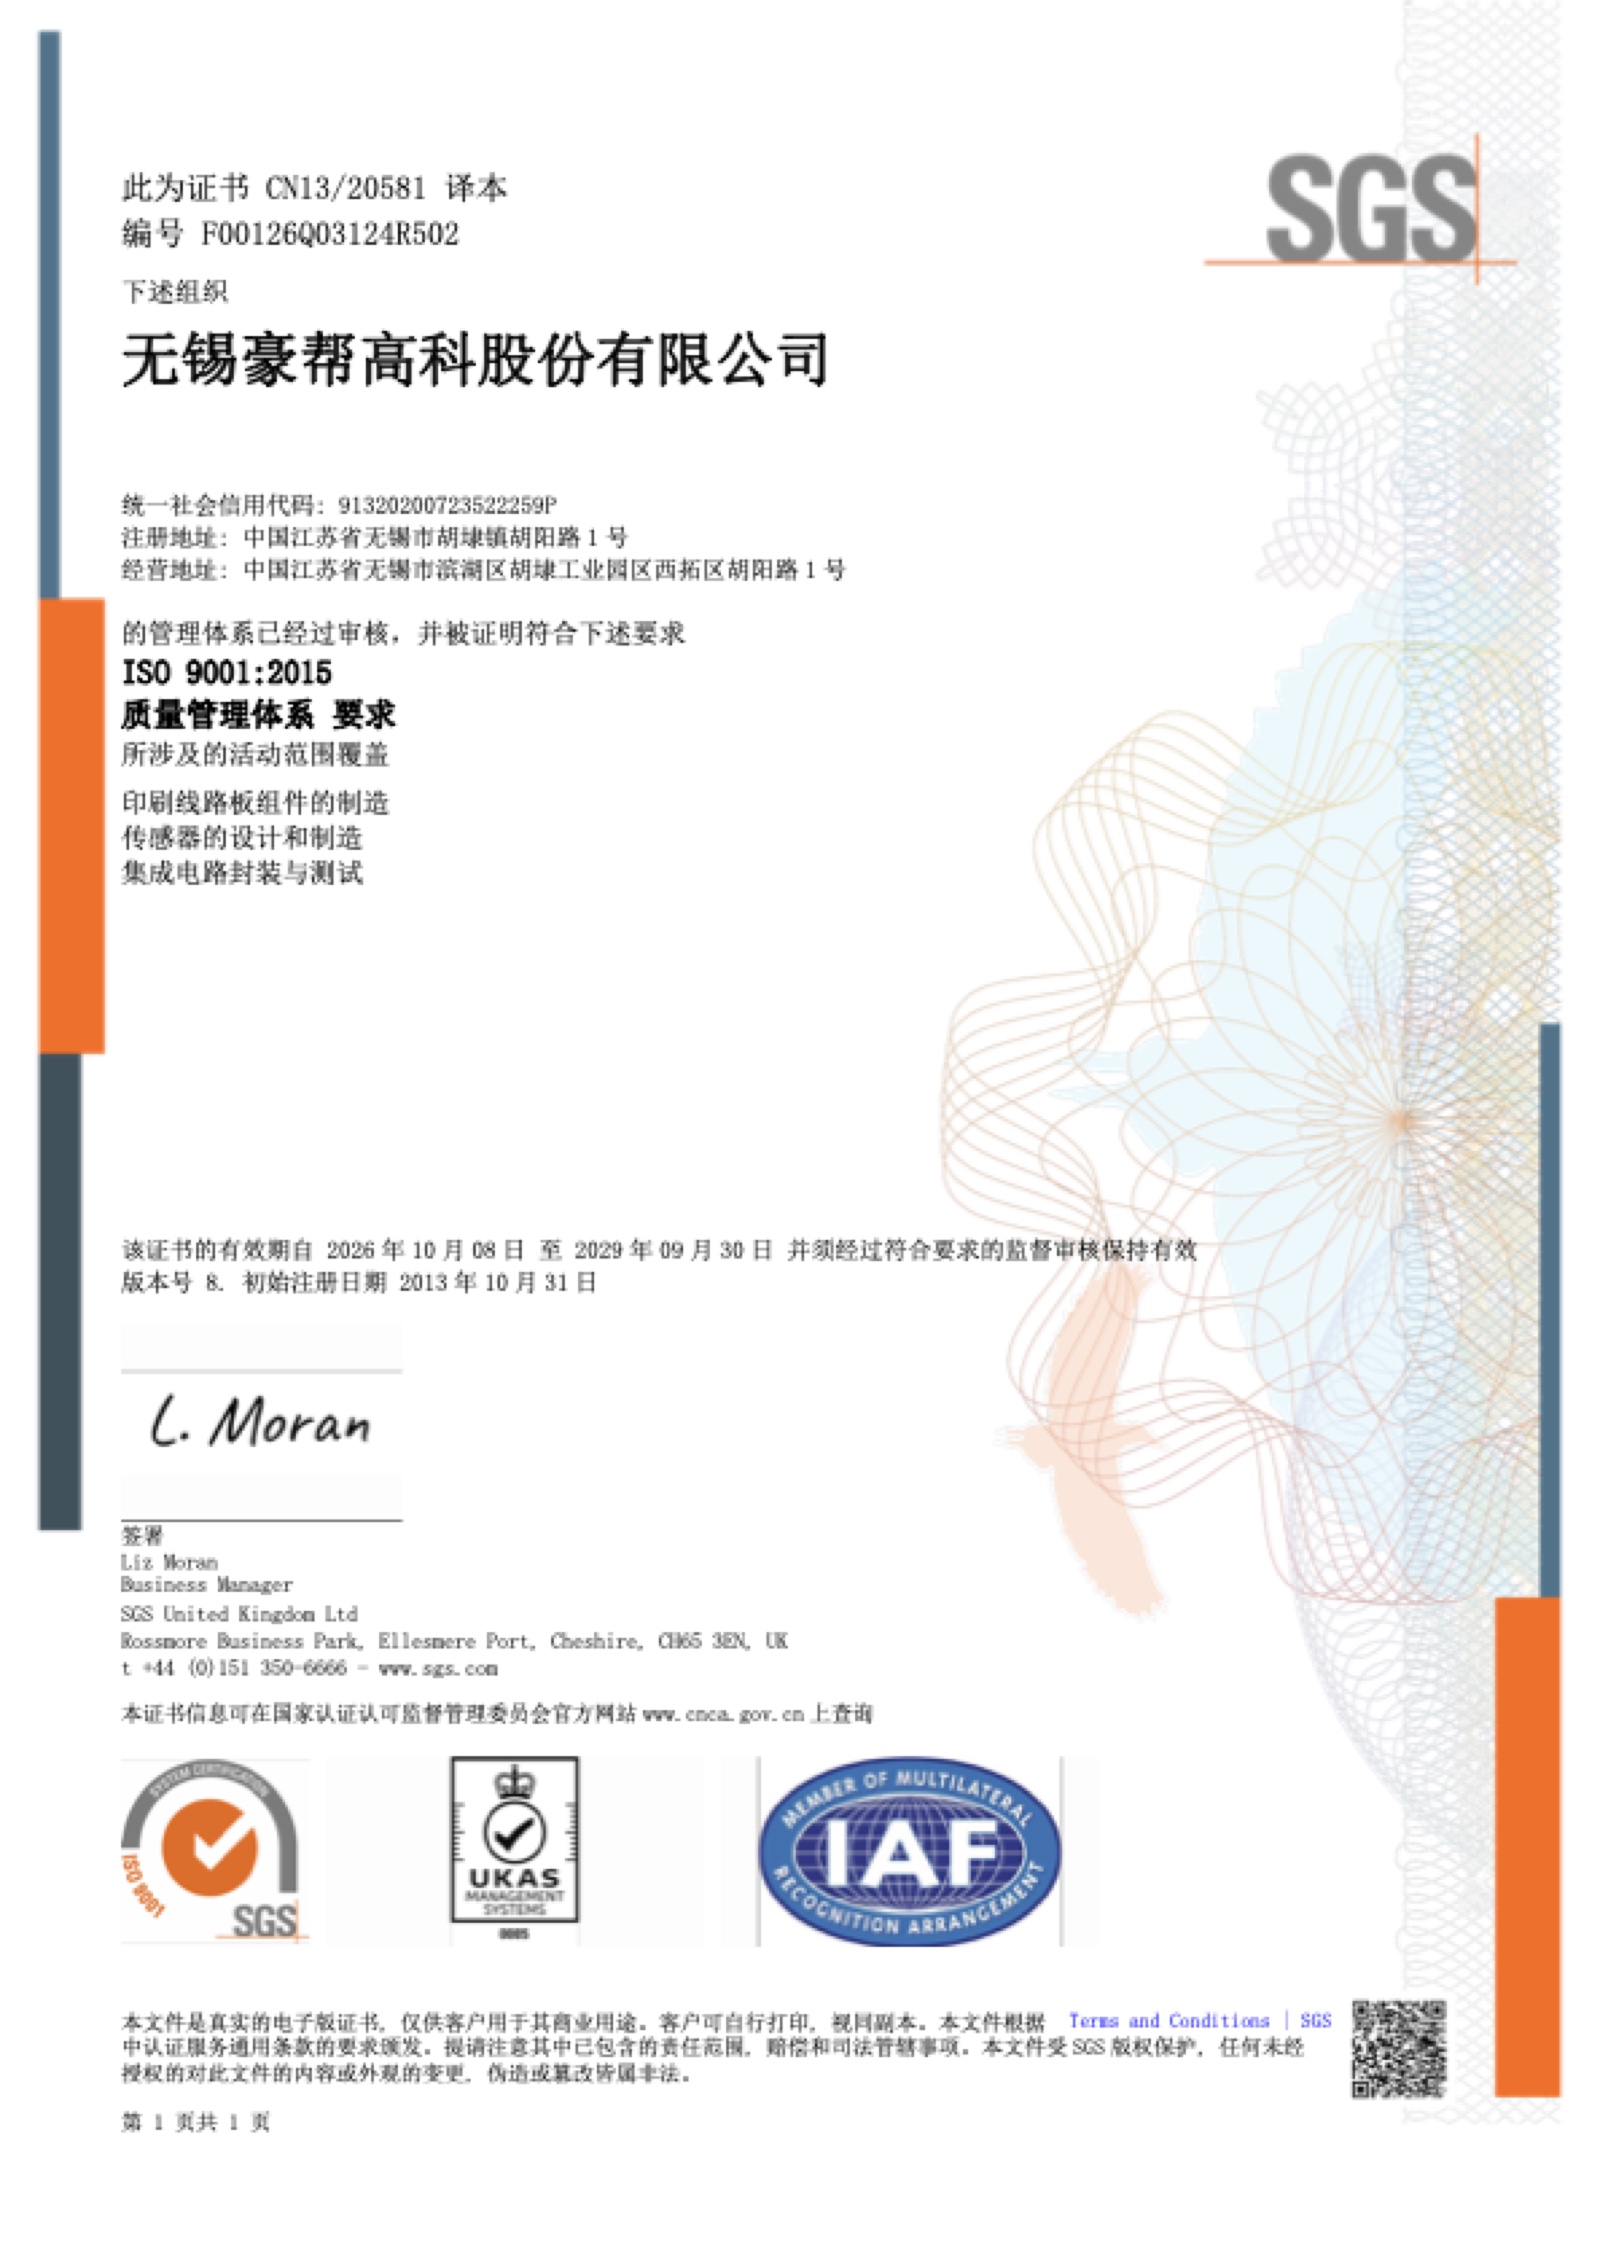
| ISO 9001:2015 质量管理体系 | 2002年起 | 有效期至 2029-09-30 · SGS |
|---|---|---|
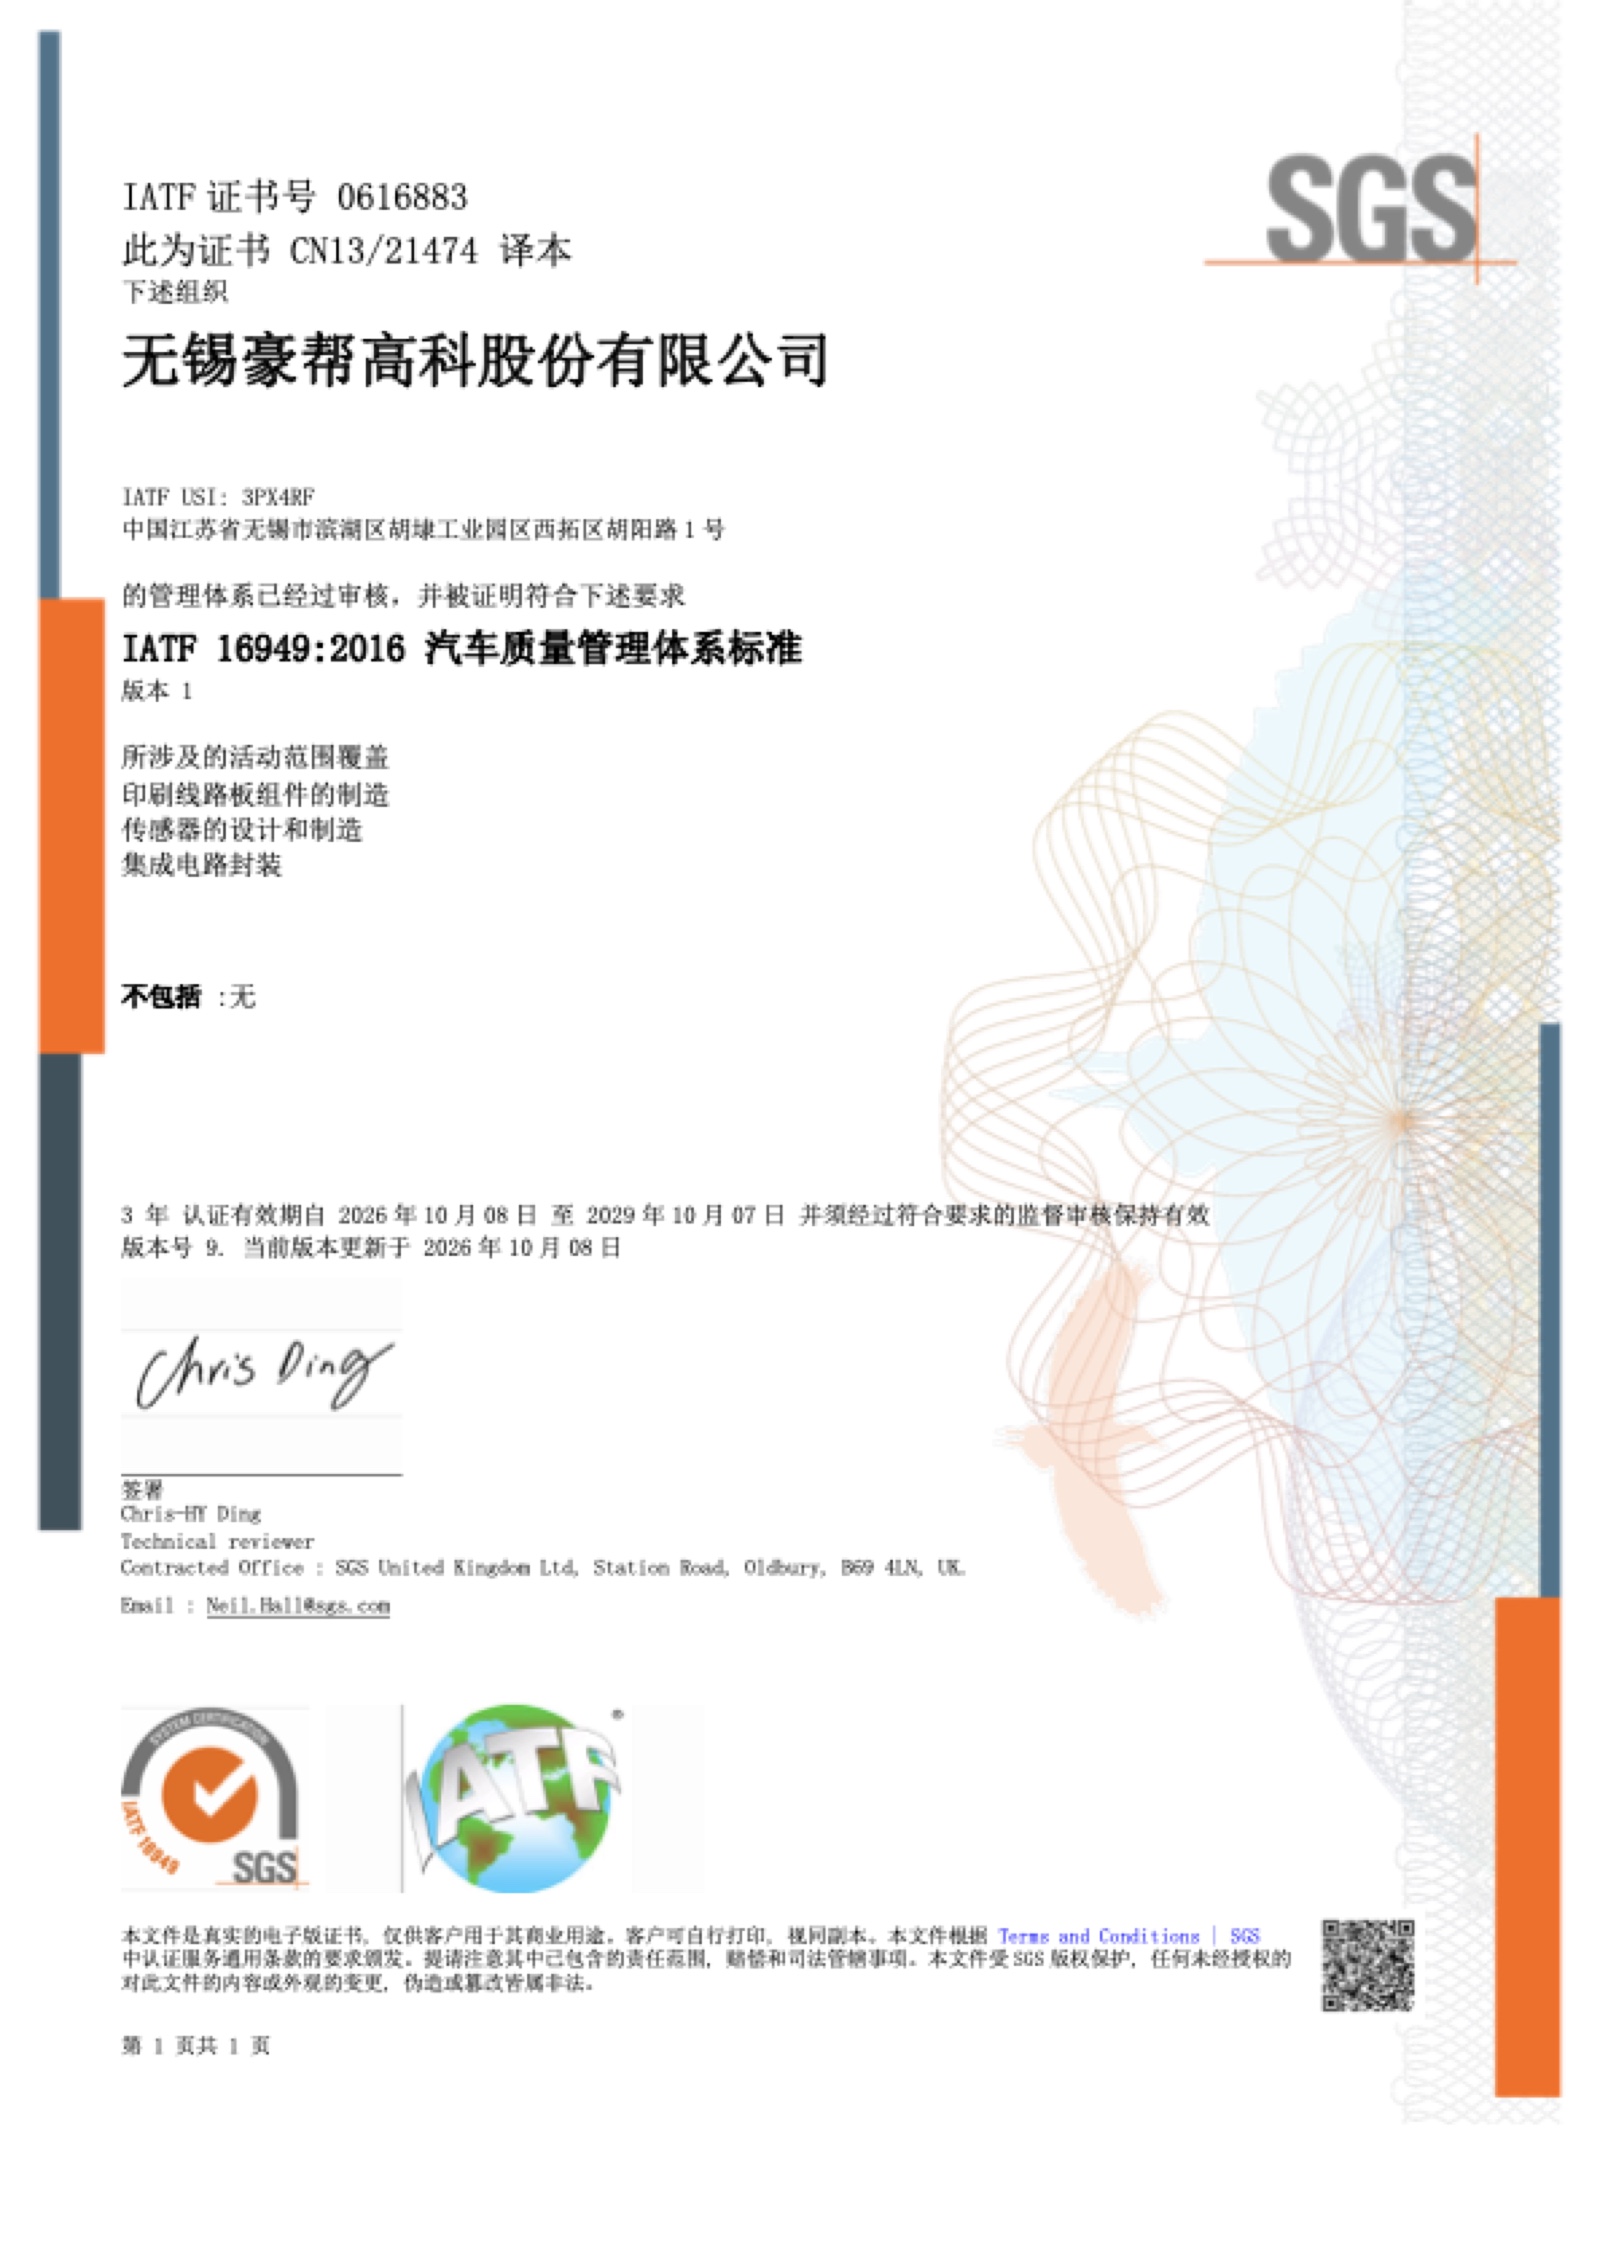
| IATF 16949:2016 汽车行业质量管理体系 | 2013年起 | 有效期至 2029-10-07 · SGS |
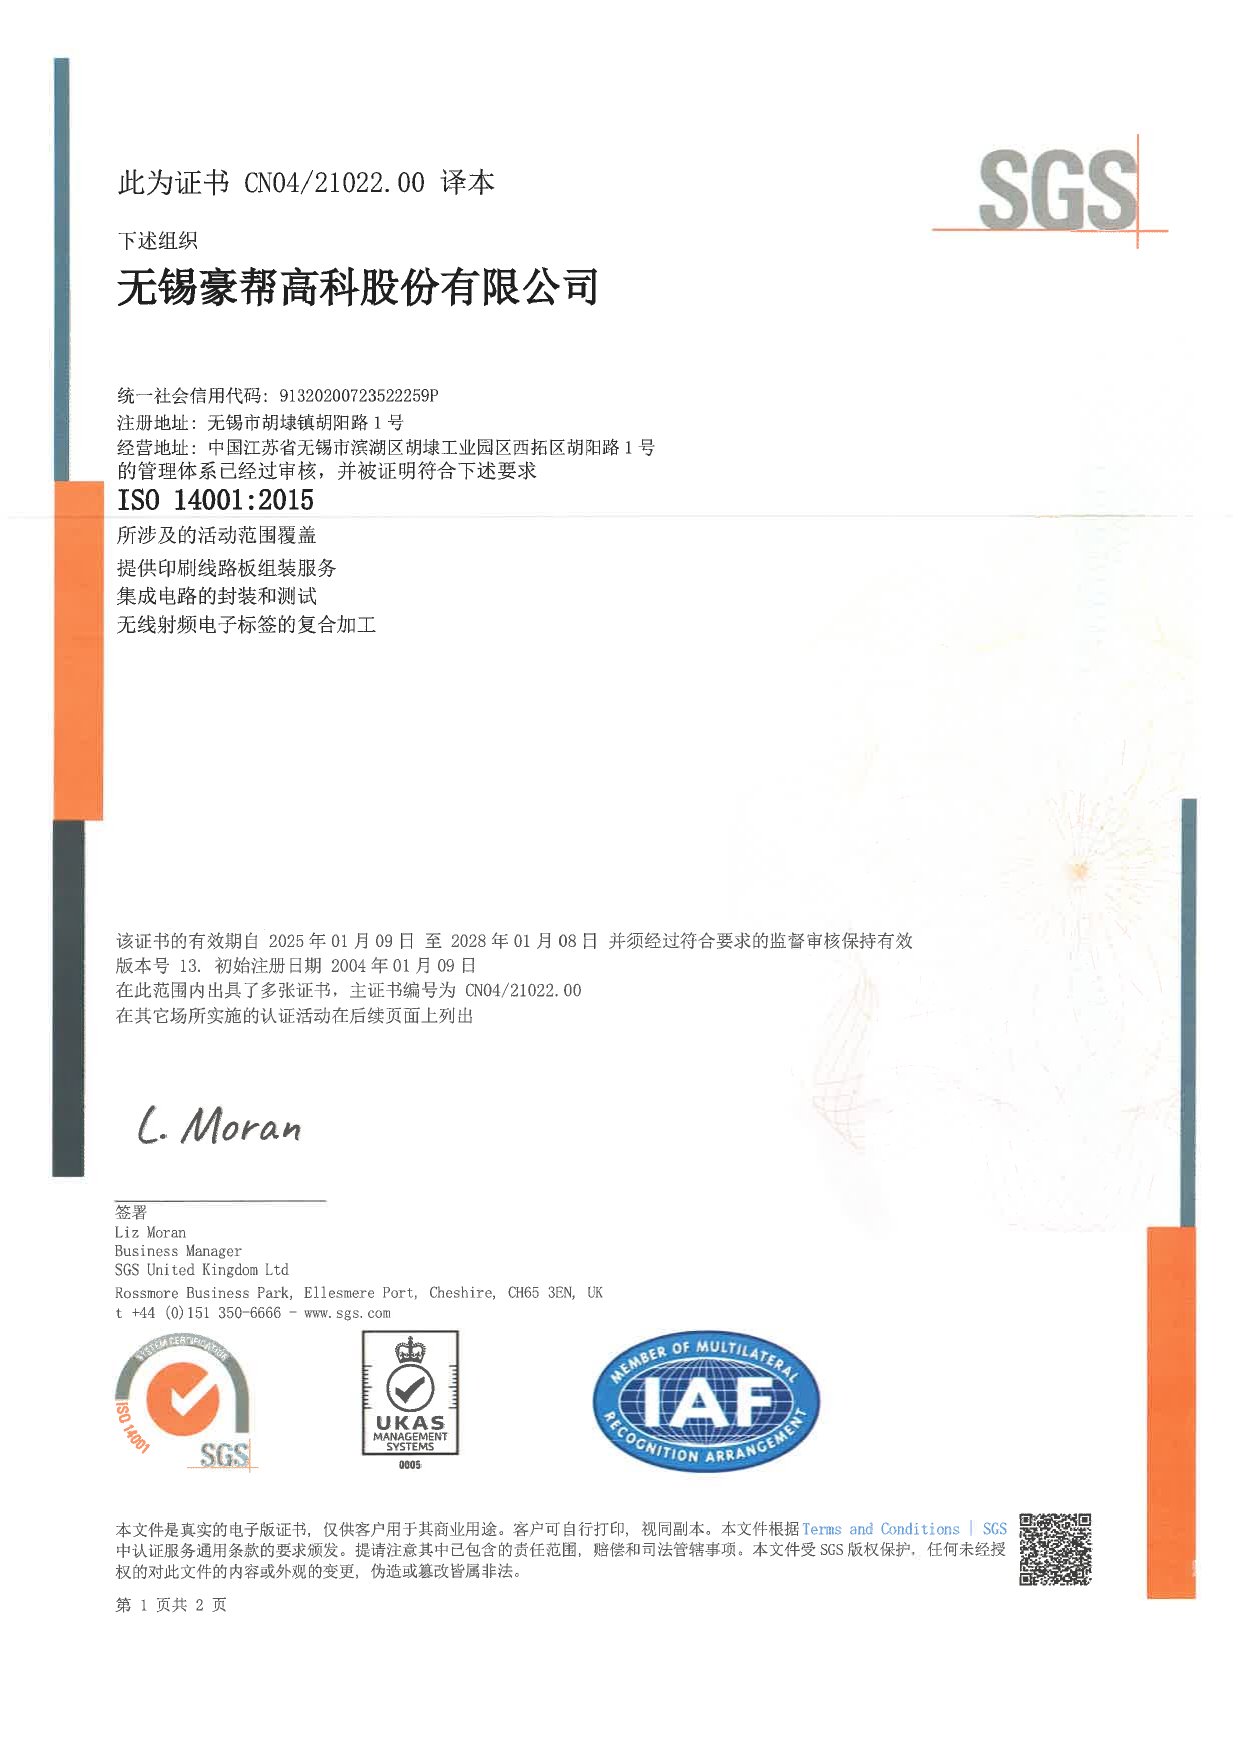
| ISO 14001:2015 环境管理体系 | 2004年起 | 有效期至 2028-01-08 · SGS |
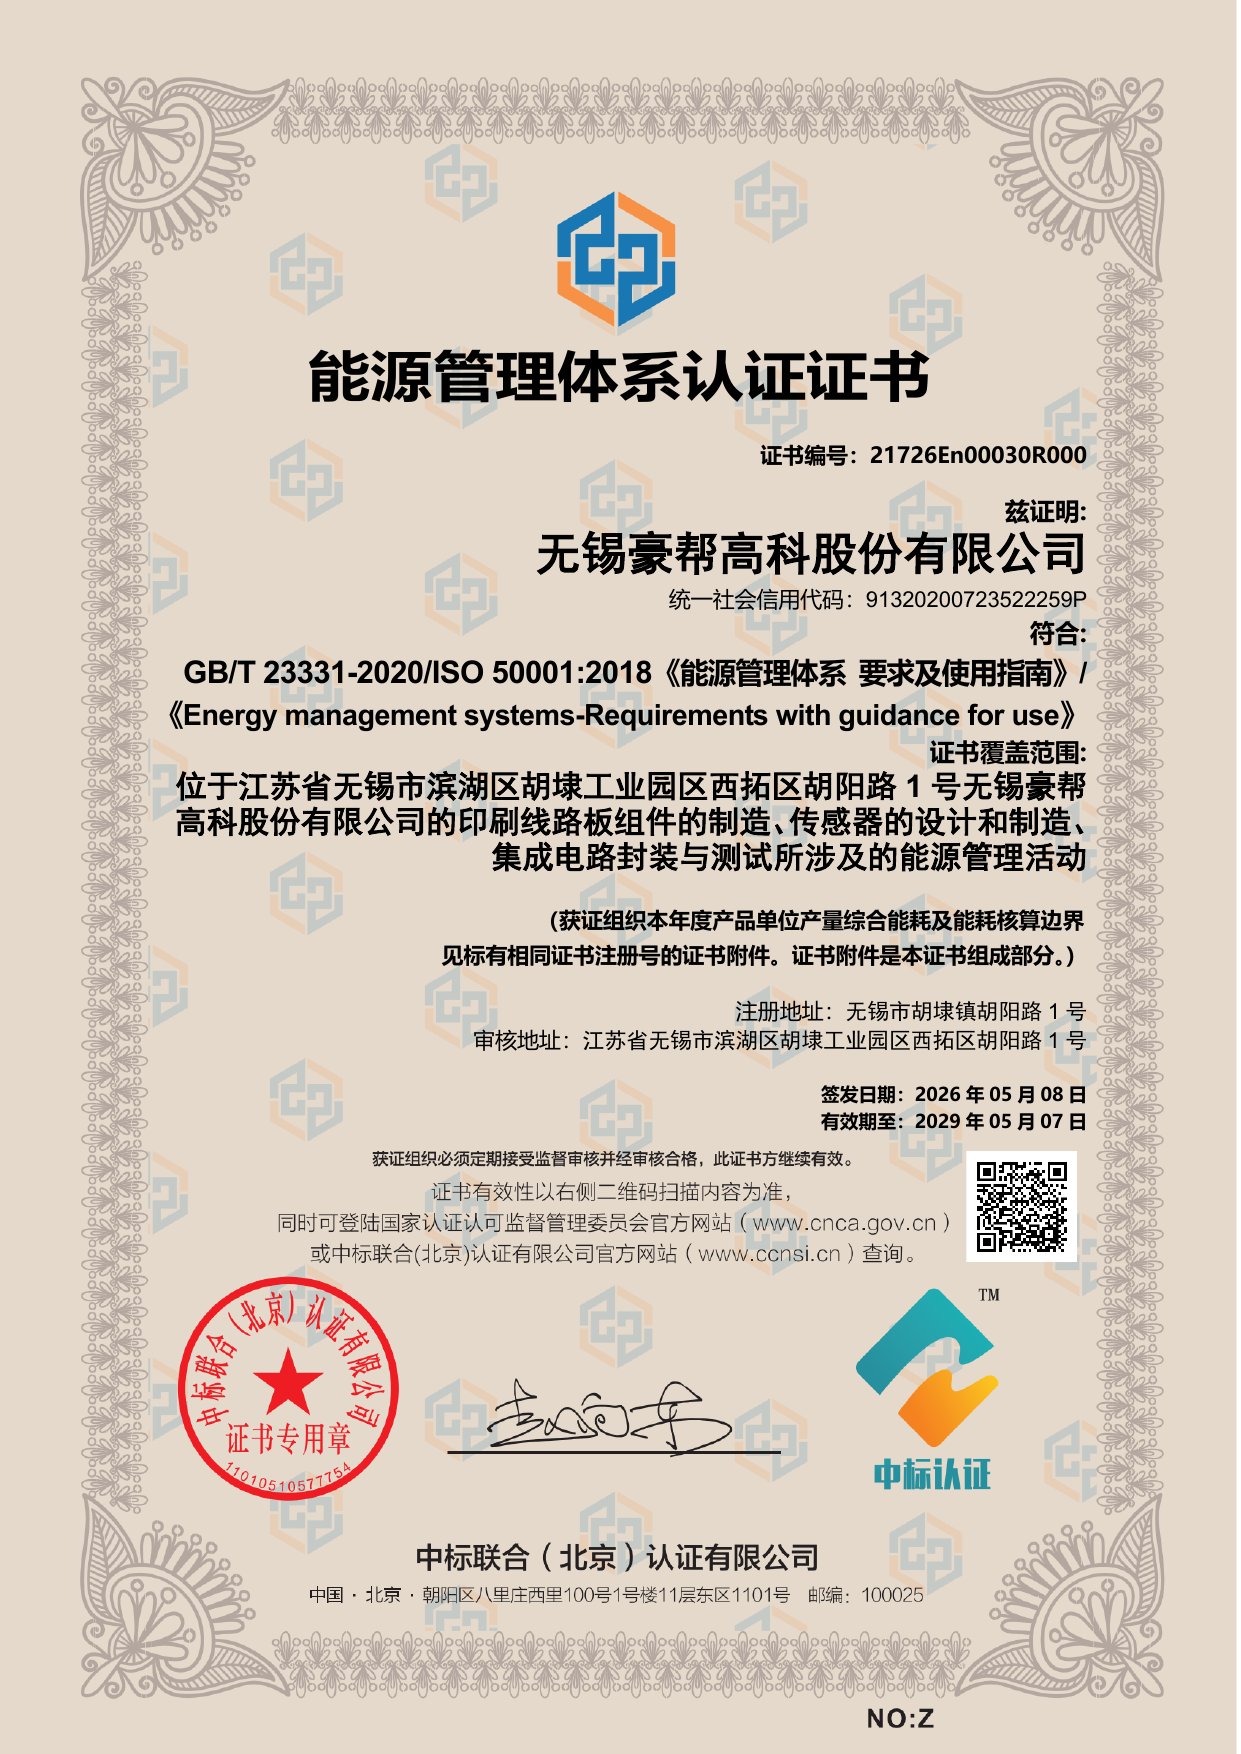
| ISO 50001:2018 能源管理体系 | 2026年起 | 有效期至 2029-05-07 · SGS |
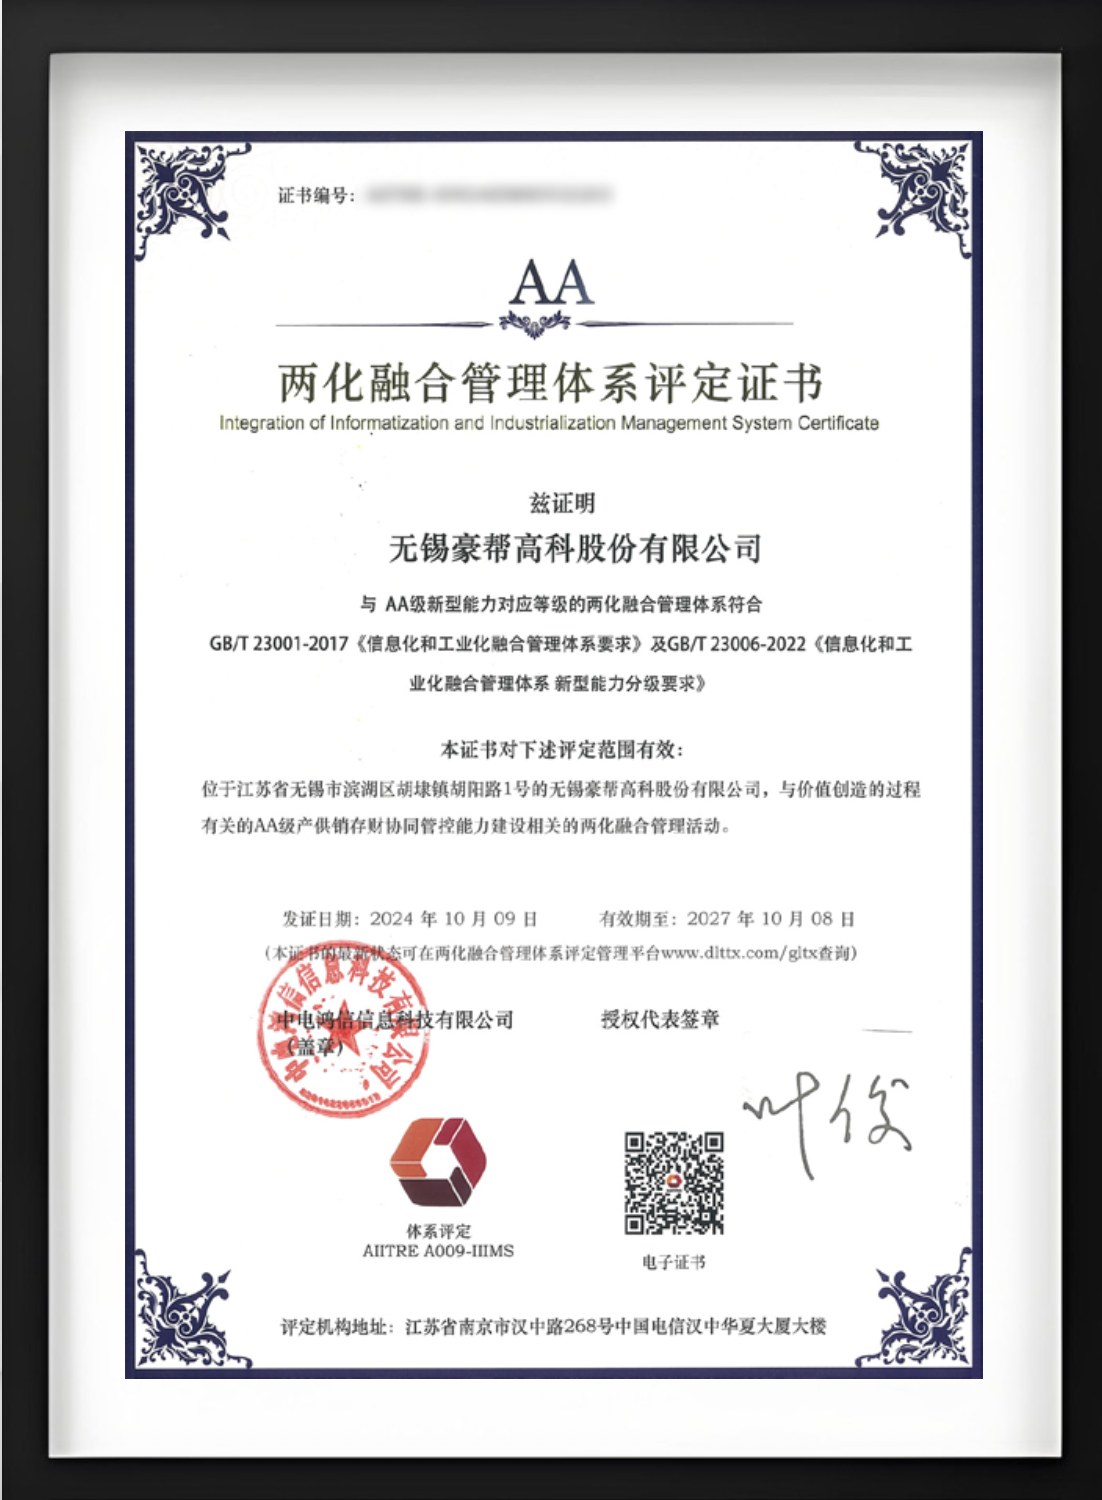
| 两化融合管理体系(AA 级) | 2018年起 | 有效期至 2027-10-08 · 中电鸿信信息科技有限公司 |
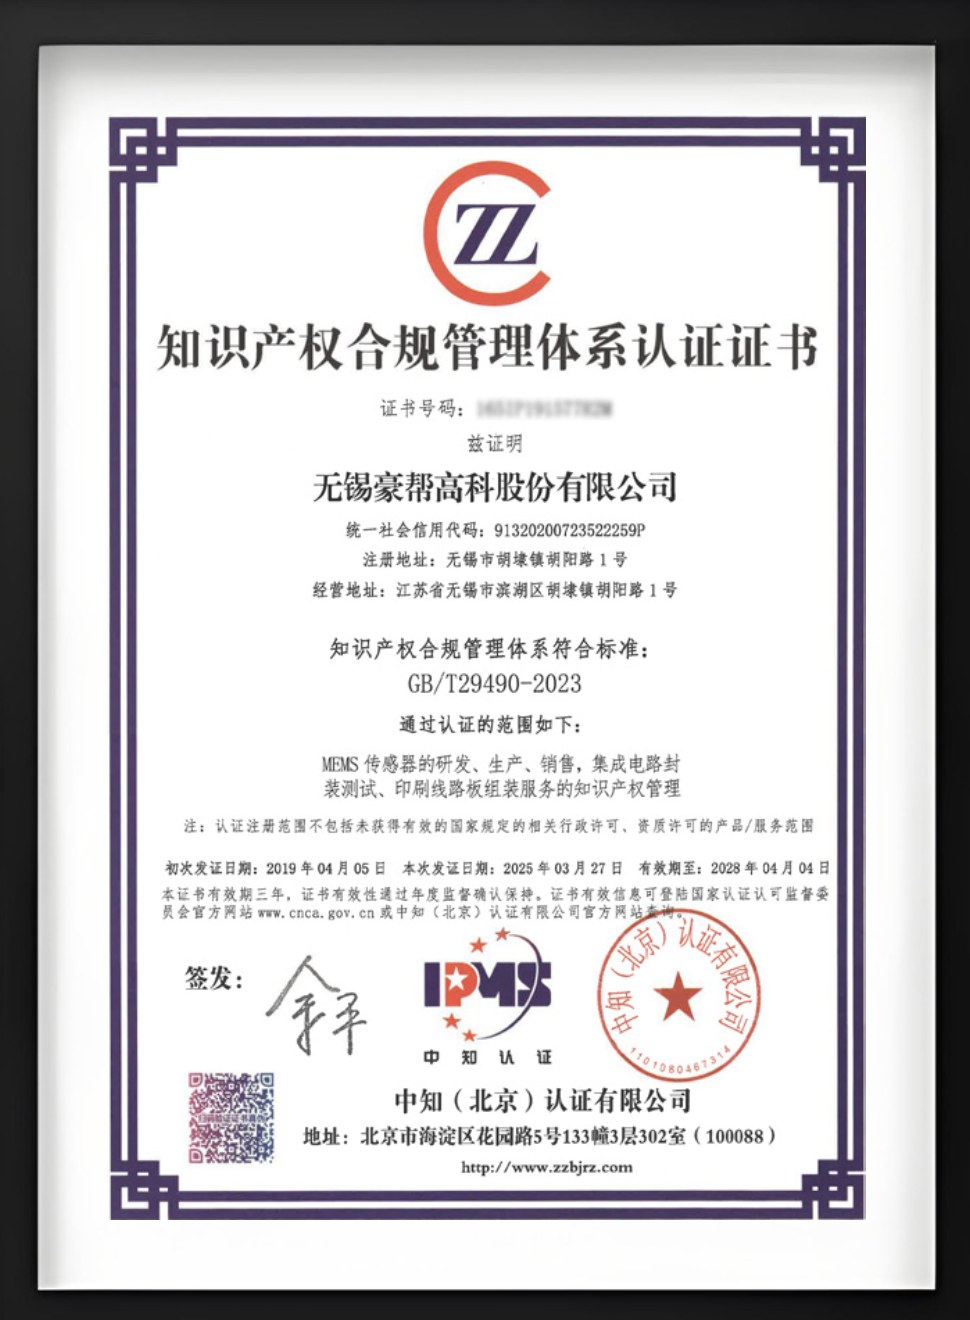
| 知识产权管理体系 | 2019年起 | 有效期至 2028-04-04 · 中知(北京)认证有限公司 |
证书原件
下方是证书扫描件截图,与上方文字清单对应同一批体系认证——文字清单方便检索与结构化数据引用,证书原件供人工核验编号、印章与有效期。
产线主要设备
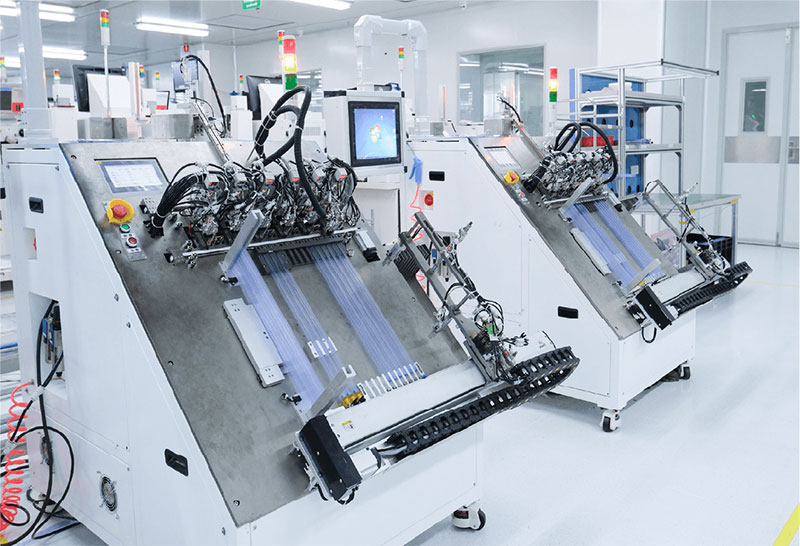
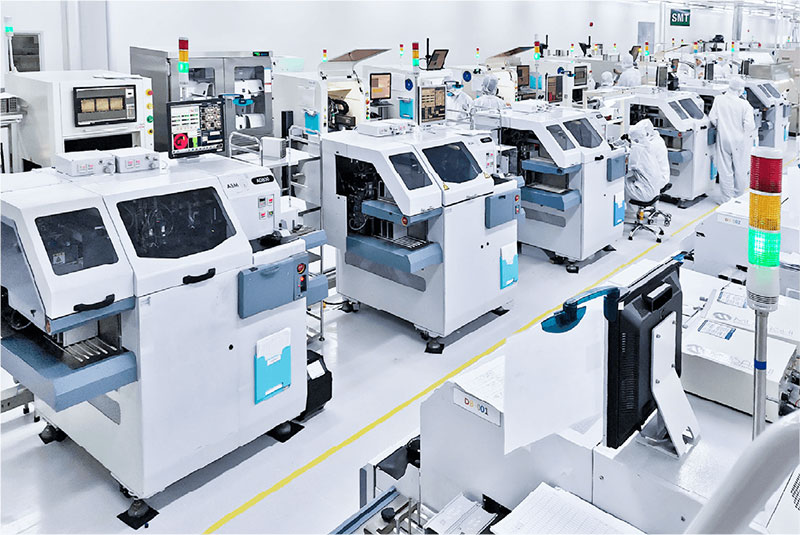
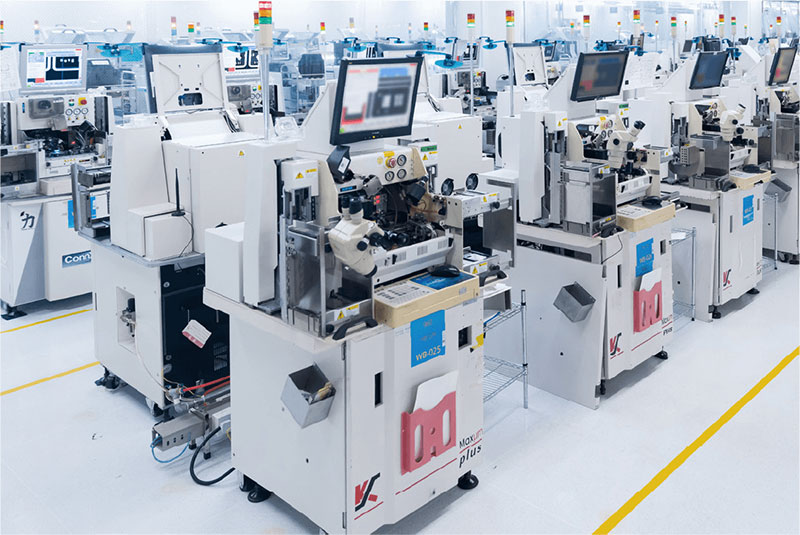
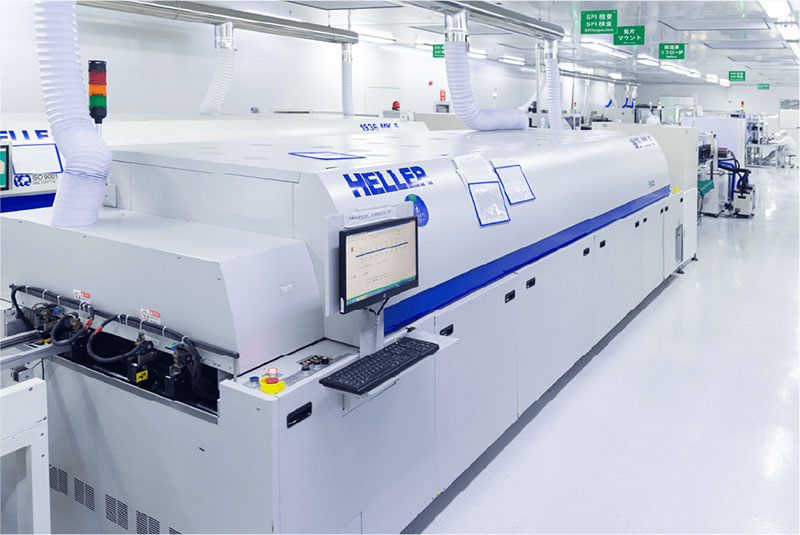
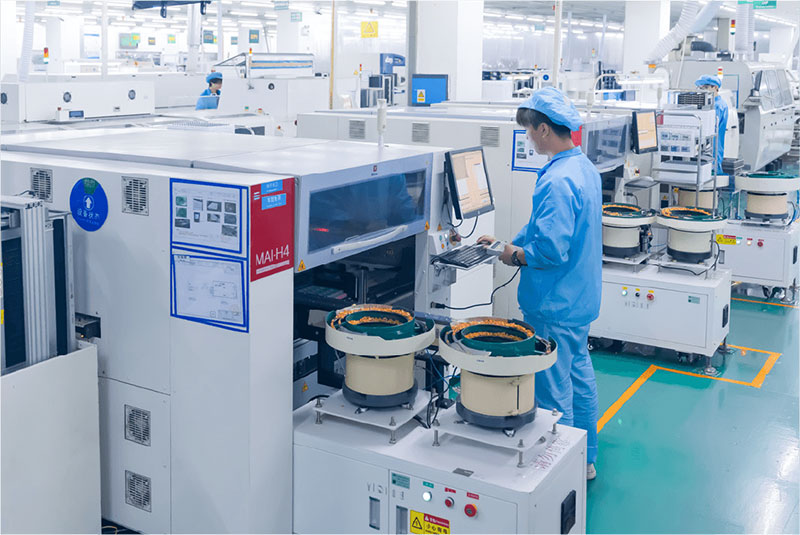
下面四台是 MEMS 传感器封测与 PCBA 产线上的主设备,按工艺先后顺序排列。前两台属芯片级封装工序,后两台属板级组装工序,两段工艺共用同一套追溯与检测体系。
生产追溯如何实现
物料从晶圆、金属壳、PCB 到胶水、锡膏,全流程以唯一条码流转。文员录入生产信息并生成条码,条码在产线最前端投入,各工序采集点记录人、机、料信息,完成生产后经包装采集、OQC 抽检、扫描入库,最终以定制客户条码出货。
批次追溯:Lot trace
记录从原材料采购到最终产品出货各环节的信息,用于集成电路封测业务。
个片追溯:OBO(专利号 3081885)
追踪到单个零件的生产环节与流通信息,可由成品反查物料信息、物料使用时间、机台号与操作人员。
物料防错:自研防错追溯系统(专利号 3081487)
智能仓储强制先进先出,违反 FIFO 的操作无法出库;制程中物料超期触发预提醒,提示更换。
检测手段
产线配置 SPI 锡膏检测、AOI 光学检测与 X-RAY 检测,出货前执行 OQC 抽检。质量管理体系覆盖报价合同订单评审、设计开发、采购控制、物流控制、产品监视与测量、不合格品控制与产品交付各环节,并通过内部审核、管理评审与纠正预防形成闭环。
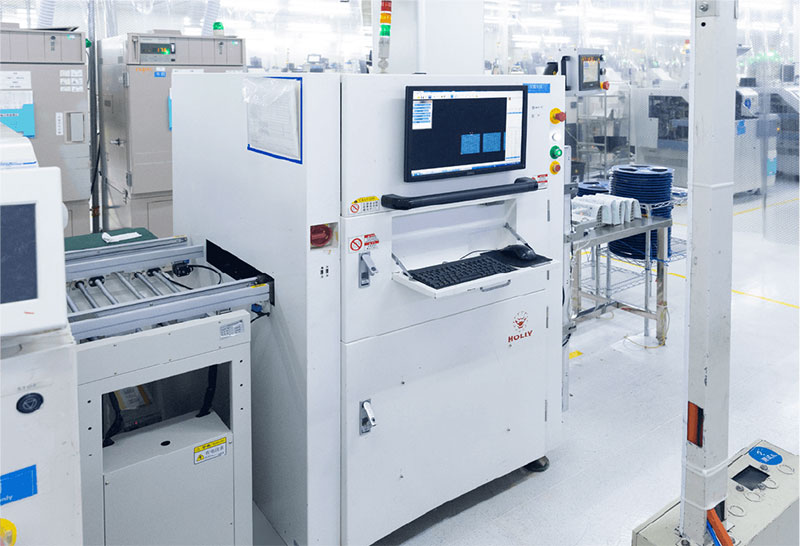
3D 锡膏检查机(SPI):在焊接之前拦截问题
SPI 位于锡膏印刷之后、贴片之前,检测每个焊盘上锡膏的体积、面积、高度与偏移量。这是整条 SMT 产线上最靠前的检测工位,也是性价比最高的一道——锡膏量偏少会造成虚焊,偏多会造成桥连,而这两类缺陷一旦过了回流焊就只能返修,返修的代价远高于此时刮掉重印。
把检测点前置到焊接之前,是「过程控制」与「成品筛选」的分界:前者阻止缺陷产生,后者只能把缺陷挑出来。
3D 测量显微镜:0.1 μm 级能看到什么
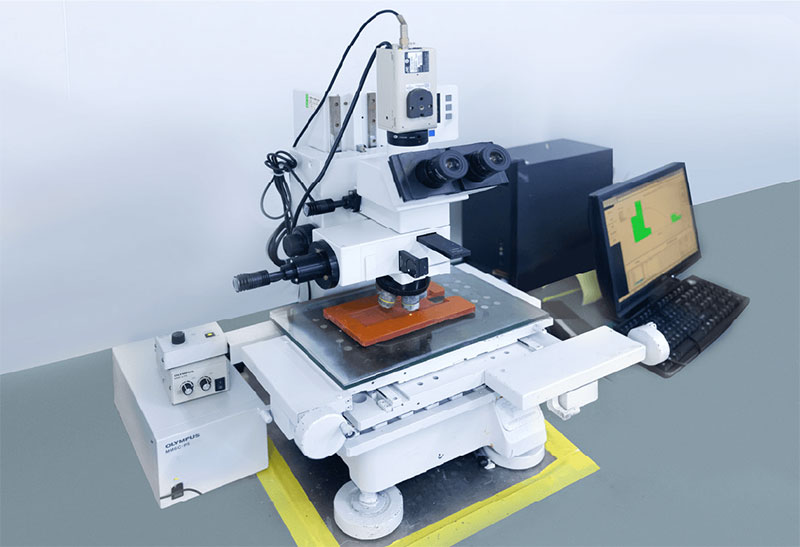
测量精度 0.1 μm 意味着可分辨的量级在头发直径的千分之一左右。这个精度用于测量引线键合的弧高与线径、封装体的翘曲量、焊点的塌陷高度,以及 MEMS 敏感膜片的形貌。
为什么这些量需要到亚微米级:MEMS 压力芯体的硅膜片厚度与形貌直接决定灵敏度与线性度,膜片形变的偏差在微米量级就会体现为满量程输出的偏移;键合弧高偏差则关系到封装后是否会碰触管壳。这类问题在电性测试上可能表现为「参数偏移但仍在规格内」,只有靠形貌测量才能在批次层面提前发现趋势。
自动测试机:成品的电性能全检
自动测试机位于产线末端,对封装完成的器件逐颗施加激励并读取输出,验证零点、满量程输出、线性度与温度特性是否落在规格窗口内。传感器与普通 IC 的差别在于:普通 IC 只需电性测试,传感器还必须施加真实的物理激励——压力传感器要加压、温度传感器要控温——否则测不出敏感元件本身的问题。
这也是 MEMS 传感器封测无法与通用 IC 封测共线的原因之一,测试设备与夹具都不通用。